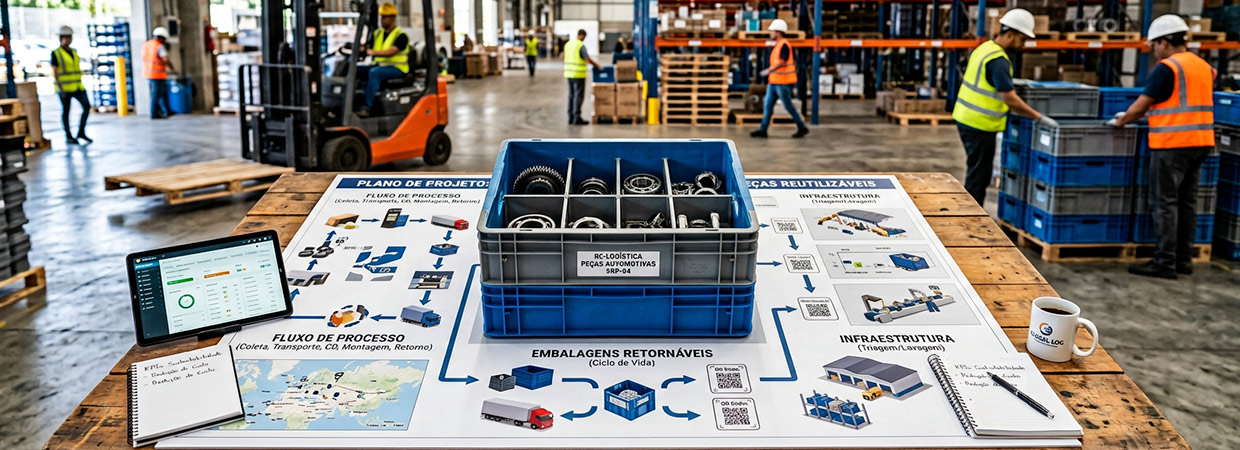
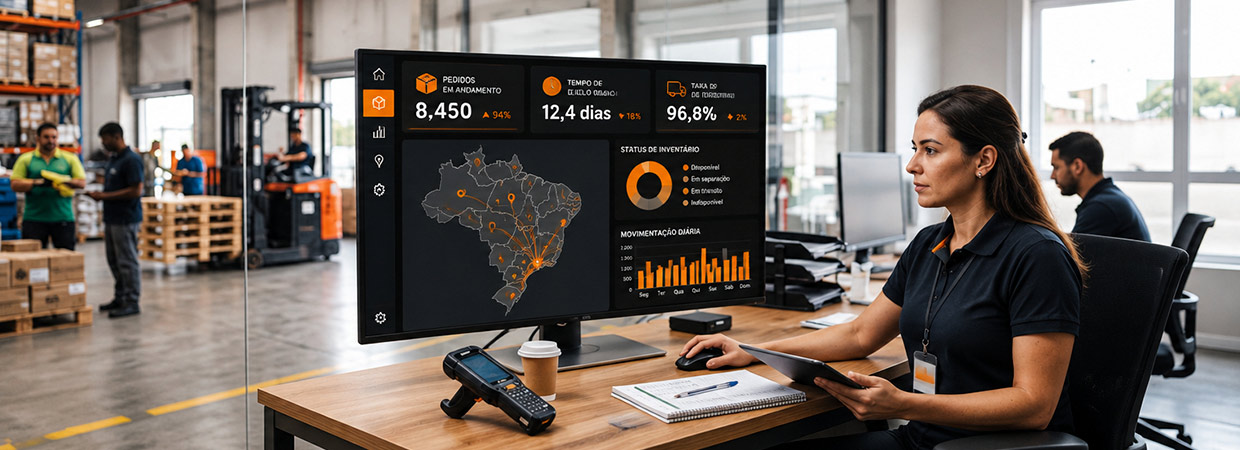
Uma embalagem retornável não precisa desaparecer fisicamente para gerar uma perda operacional. Na prática, a prevenção também depende de um desenho operacional mais eficiente para as embalagens retornáveis, com eventos, responsáveis e regras de exceção definidos.
Ela pode estar parada em um fornecedor, acumulada em uma planta, enviada ao destino errado, aguardando manutenção sem registro, retornando fora do circuito planejado ou simplesmente não localizada pelo sistema. Em todos esses casos, o ativo existe, mas não está disponível onde a operação precisa dele.
Quando isso acontece em escala, a empresa tende a compensar o problema comprando mais embalagens, aumentando estoques ou recorrendo a controles manuais.
Reduzir perdas de embalagens retornáveis exige controlar o ciclo completo do ativo, e não apenas seu estoque total. A operação precisa saber quantas embalagens existem, onde estão, há quanto tempo permanecem em cada elo, em qual condição se encontram e qual será sua próxima movimentação. Identificação individual, rastreabilidade, conciliação de saldos, regras de retorno e gestão por exceção ajudam a distinguir perda real de simples indisponibilidade operacional.
O que significa perder uma embalagem retornável?
A definição mais óbvia é o extravio físico: o ativo deixa de ser encontrado. Essa leitura se conecta ao conceito mais amplo de gestão de embalagens plásticas retornáveis, no qual disponibilidade e giro importam tanto quanto a posse física.
Mas, para a operação, existem outras formas de perda.
Uma embalagem pode estar:
- fisicamente desaparecida;
- localizada no elo errado;
- parada tempo demais;
- sem identificação confiável;
- fora do saldo registrado;
- danificada e indisponível;
- em manutenção sem status atualizado;
- retida por um fornecedor;
- utilizada fora do circuito previsto;
- registrada em uma localização diferente da real.
Por isso, uma gestão eficiente precisa separar pelo menos quatro situações.
| Situação | O que acontece |
| Perda física | O ativo não pode ser localizado |
| Desvio | A embalagem saiu do fluxo ou destino planejado |
| Indisponibilidade | O ativo existe, mas não pode atender à próxima necessidade |
| Erro de informação | A posição física e o registro não coincidem |
Essas condições exigem respostas diferentes.
Comprar uma nova embalagem pode compensar temporariamente uma perda física.
Não resolve um processo que continua enviando ativos ao destino errado.
Da mesma forma, aumentar o pool pode esconder embalagens que permanecem tempo demais em determinados fornecedores.
A primeira tarefa, portanto, é descobrir qual tipo de perda a operação realmente possui.
Onde os desvios acontecem no ciclo retornável?
O ciclo de uma embalagem retornável industrial normalmente envolve vários pontos.
Uma representação simplificada pode ser:
estoque de embalagens vazias → envio ao fornecedor → acondicionamento de peças → transporte para planta → consumo das peças → retirada das embalagens vazias → consolidação → retorno ao fornecedor ou hub → novo ciclo
Dependendo da operação, podem existir hubs, diferentes plantas, fornecedores compartilhados, manutenção, higienização ou outros processos intermediários.
Cada transição cria uma oportunidade de desvio.
| Transição | Possível problema |
| Hub → fornecedor | Quantidade enviada diferente da registrada |
| Fornecedor → fábrica | Embalagem utilizada em fluxo diferente do previsto |
| Recebimento | Entrada não registrada corretamente |
| Linha de produção → retorno | Embalagem vazia permanece acumulada |
| Planta → hub | Ativos de diferentes proprietários são misturados |
| Hub → manutenção | Status não é atualizado |
| Manutenção → pool | Embalagem pronta não volta ao saldo disponível |
| Qualquer transferência | Identificação não é lida ou evento não é registrado |
O ativo circula. O controle precisa circular junto.
Por que as embalagens retornáveis começam a desaparecer do controle?
Raramente existe uma única causa. Os efeitos aparecem com clareza quando se observam os problemas causados pela falta de controle do pool.
Perdas relevantes normalmente resultam da combinação de problemas de identificação, processo, responsabilidade e informação.
Falta de identificação confiável
Se embalagens visualmente semelhantes não possuem uma identificação suficientemente precisa, reconstruir o histórico de cada ativo se torna difícil.
A GS1 mantém o Global Returnable Asset Identifier (GRAI) especificamente para identificar ativos retornáveis, como pallets, caixas e outros equipamentos reutilizáveis de transporte. O identificador pode representar o tipo de ativo e, quando necessário, individualizar cada unidade para rastreamento e classificação.
Sem identificação adequada, a gestão tende a depender de contagens agregadas.
E uma contagem total não responde onde cada ativo ficou.
Entradas e saídas registradas em momentos diferentes
Considere: 100 embalagens saíram do hub. O fornecedor registra o recebimento de 96. A planta posteriormente registra a chegada de 94.
Qual número representa a realidade?
Sem conciliação de eventos, a diferença pode permanecer aberta durante vários ciclos.
Depois de algum tempo, já não é fácil descobrir se houve:
- erro de contagem;
- movimentação sem registro;
- avaria;
- retenção;
- troca de fluxo;
- perda efetiva.
A reconciliação precisa ocorrer próxima do evento, enquanto ainda existe informação suficiente para investigar a divergência.
Estoque excessivo em um elo da cadeia
Uma operação pode possuir embalagens suficientes no total e ainda sofrer falta.
Exemplo:
Pool total: suficiente.
Fornecedor A: excesso.
Fornecedor B: falta.
Hub: abaixo do necessário.
Nesse cenário, o problema não é quantidade absoluta. É distribuição.
Por isso, o estoque de embalagens deve ser observado por elo, não apenas de forma consolidada.
Falta de responsabilidade sobre o retorno
Quando a embalagem cheia está transportando peças, existe uma necessidade produtiva evidente para movimentá-la.
Depois que ela fica vazia, essa prioridade pode diminuir.
É nesse momento que caixas, racks ou outros ativos podem permanecer em áreas de produção, fornecedores, pátios ou pontos de consolidação por mais tempo que o necessário.
Uma operação precisa estabelecer claramente:
quem libera;
quem coleta;
quem registra;
quem transporta;
quem recebe;
quem trata a exceção.
Quando ninguém é claramente responsável pelo vazio, o ciclo tende a alongar.
Utilização fora do circuito planejado
Uma embalagem pode ser utilizada para outra peça, fornecedor, planta ou finalidade.
Nem sempre isso representa uma perda física.
Mas pode causar uma perda de disponibilidade.
O sistema espera que o ativo retorne pelo circuito A.
Fisicamente, ele está circulando no circuito B.
A falta de governança sobre essas transferências produz diferenças crescentes entre o pool planejado e o real.
Avarias sem mudança de status
Uma embalagem danificada não deve continuar aparecendo como disponível.
Caso contrário, o sistema superestima a capacidade do pool.
É necessário separar estados como:
disponível;
em uso;
em trânsito;
vazia aguardando retorno;
em inspeção;
em manutenção;
bloqueada;
baixada.
Os nomes podem variar de acordo com a operação.
O princípio é o mesmo: localização sem condição do ativo produz uma visão incompleta da disponibilidade.
Uma embalagem parada também representa uma perda?
Financeiramente, o ativo ainda pertence à empresa.
Operacionalmente, porém, uma embalagem parada além do tempo necessário deixa de produzir ciclos.
Imagine dois pools com mil embalagens.
No primeiro, cada ativo retorna rapidamente e volta a ser utilizado.
No segundo, centenas permanecem longos períodos em fornecedores e áreas intermediárias.
Os dois possuem o mesmo número de embalagens.
Não possuem a mesma capacidade operacional.
Por isso, tempo de ciclo é tão importante quanto quantidade de ativos.
A capacidade real de um pool não depende apenas de quantas embalagens foram compradas.
Depende de quantas estão disponíveis e de quão rapidamente voltam a ficar disponíveis.
Comprar mais embalagens resolve o problema?
Às vezes, sim.
Se o crescimento da produção aumentou estruturalmente a necessidade de ativos, ampliar o pool pode ser correto.
O problema é utilizar aquisição como primeira resposta para uma indisponibilidade cuja causa ainda não foi diagnosticada.
Considere uma operação que enfrenta falta de embalagens em determinados fornecedores.
Existem pelo menos quatro hipóteses:
- o pool realmente está subdimensionado;
- o tempo de ciclo aumentou;
- os ativos estão mal distribuídos;
- existem perdas ou divergências não identificadas.
As quatro condições produzem o mesmo sintoma:
“faltam embalagens.”
Mas exigem soluções completamente diferentes.
Se a causa for tempo de ciclo, comprar mais ativos aumenta o capital investido sem corrigir a lentidão.
Se a causa for má distribuição, novos ativos podem simplesmente se acumular nos mesmos pontos.
Se a causa for perda, a empresa financia continuamente a falha do processo.
Antes de ampliar o pool, portanto, vale perguntar:
faltam embalagens ou faltam embalagens disponíveis no lugar e momento corretos?
Como reduzir perdas de embalagens retornáveis?
O controle melhora quando cada etapa do ciclo deixa evidências suficientes para reconstruir o movimento do ativo.
1. Mapeie o ciclo físico real
Comece pelo processo que acontece de fato, não pelo fluxo desenhado no procedimento.
Mapeie:
- onde as embalagens são armazenadas;
- quem solicita;
- quem envia;
- onde são carregadas;
- por quais pontos passam;
- onde ficam vazias;
- como retornam;
- onde são inspecionadas;
- quando voltam ao estoque disponível.
Inclua rotas alternativas e exceções.
Muitos desvios aparecem justamente nos caminhos não previstos pelo fluxo principal.
2. Defina quem é responsável em cada transferência
Para cada passagem, determine:
quem entrega → quem recebe → qual quantidade → qual ativo → quando → em qual condição.
Isso cria uma cadeia de custódia operacional.
Não precisa significar uma burocracia excessiva.
Precisa permitir identificar onde uma diferença apareceu.
3. Identifique corretamente os ativos
A AIAG possui manuais específicos para gestão de contêineres retornáveis na cadeia automotiva, abordando temas como inventário, seleção e identificação dos ativos. A organização também relaciona padronização de embalagens, identificação e tecnologias de rastreamento à eficiência e à visibilidade da supply chain.
Quando o nível de criticidade justificar, a identificação individual permite acompanhar o histórico de uma unidade.
Isso pode ser feito com tecnologias diferentes de acordo com operação, custo e frequência de movimentação.
O essencial é que a identidade física e a identidade registrada sejam confiáveis.
4. Registre eventos, não apenas estoques
Saber que existem 500 embalagens em determinado fornecedor é importante.
Saber como elas chegaram e há quanto tempo estão lá oferece muito mais capacidade de gestão.
Eventos relevantes podem incluir:
- expedição;
- recebimento;
- uso;
- esvaziamento;
- retorno;
- entrada em hub;
- inspeção;
- manutenção;
- liberação;
- baixa.
A sequência desses eventos constrói o histórico do ativo.
5. Concilie saldos entre os elos
Embalagens enviadas precisam encontrar correspondência com embalagens recebidas.
Diferenças devem produzir uma exceção.
Exemplo:
Hub registrou saída: 80
Fornecedor registrou recebimento: 78
Diferença: 2
O pior cenário é descobrir essa diferença somente no inventário mensal.
Quanto mais cedo a divergência aparece, maior a chance de reconstruir o evento que a provocou.
6. Controle o tempo máximo por etapa
Localização informa onde está.
Tempo informa quando aquela localização deixou de ser normal.
Uma embalagem em um fornecedor durante algumas horas pode estar dentro do processo.
A mesma embalagem parada muitos dias pode exigir investigação.
Por isso, vale criar faixas de permanência:
normal → atenção → exceção.
Esses limites devem refletir o fluxo real e não precisam ser universais para todos os fornecedores.
7. Separe disponibilidade física de disponibilidade sistêmica
Uma embalagem só deveria ser considerada disponível quando estiver:
- fisicamente presente;
- localizada;
- em condição adequada;
- liberada para uso;
- corretamente registrada.
Isso evita que ativos danificados, bloqueados ou ainda em trânsito aumentem artificialmente o saldo utilizável.
8. Crie tratamento específico para danos
Avaria não deve desaparecer dentro de uma categoria genérica de “perdas”.
Registre:
- tipo de dano;
- local de identificação;
- provável origem;
- possibilidade de reparo;
- tempo de manutenção;
- recorrência.
Esses dados podem revelar problemas de manuseio, equipamento, projeto da embalagem ou processo.
9. Faça a programação do retorno junto com a programação do abastecimento
O ciclo do vazio não deveria ser administrado como uma logística completamente separada.
Se determinada rota entregará peças em um fornecedor ou planta, a existência de embalagens vazias disponíveis para retorno pode influenciar o planejamento.
Essa coordenação ajuda a reduzir acúmulo e movimentações extraordinárias.
10. Gerencie por exceção
Em uma operação com milhares de embalagens, não é eficiente acompanhar manualmente cada unidade.
O sistema precisa apontar principalmente aquilo que saiu do comportamento esperado:
- ativo parado acima do limite;
- saldo divergente;
- embalagem em local inesperado;
- retorno atrasado;
- estoque abaixo do mínimo;
- excesso em determinado elo;
- ausência de leitura;
- dano recorrente.
Assim, a equipe concentra esforço justamente onde existe maior probabilidade de perda.
Qual é o papel do RFID na redução de perdas?
RFID pode automatizar a identificação de ativos quando eles passam por pontos equipados com leitores.
Isso reduz a dependência de digitação ou leitura individual manual e permite registrar eventos de movimentação em escala.
A GS1 destaca que identificadores de ativos retornáveis podem ser codificados em EPC/RFID para registrar automaticamente movimentos, inclusive no envio de produtos e no retorno do ativo vazio.
Mas RFID não elimina perdas sozinho.
Considere três cenários:
RFID + processo ruim: o sistema registra com precisão que uma embalagem permaneceu 20 dias no lugar errado.
RFID + ausência de responsabilidade: o alerta existe, mas ninguém precisa agir.
RFID + dados sem conciliação: existem milhares de leituras, mas a organização não consegue transformá-las em saldos confiáveis.
A tecnologia aumenta a capacidade de capturar eventos.
A gestão precisa transformar esses eventos em decisão.
RFID, código de barras ou outra tecnologia?
Não existe uma resposta única.
A escolha depende de fatores como:
- volume de ativos;
- frequência de movimentação;
- necessidade de leitura simultânea;
- ambiente operacional;
- valor da embalagem;
- distância e quantidade de pontos de controle;
- nível de automação necessário.
O princípio mais importante vem antes da tecnologia:
cada embalagem precisa ter uma identidade confiável e cada movimento importante precisa gerar um evento utilizável pela operação.
Como saber onde a perda está acontecendo?
Um método simples é construir uma matriz de conciliação por elo.
| Elo | Saldo inicial | Recebido | Enviado | Baixado/manutenção | Saldo esperado | Saldo físico |
| Hub | — | — | — | — | — | — |
| Fornecedor A | — | — | — | — | — | — |
| Fornecedor B | — | — | — | — | — | — |
| Planta | — | — | — | — | — | — |
Quando saldo esperado e saldo físico divergem, a investigação deve retroceder pelos eventos.
O objetivo não é apenas corrigir o inventário.
É descobrir qual passagem permitiu a divergência.
Se o mesmo problema ocorre repetidamente na mesma interface, existe uma falha de processo.
Quais indicadores ajudam a controlar perdas sem criar um dashboard excessivo?
O tema merece um artigo específico, mas alguns KPIs são especialmente úteis para diagnosticar perdas:
| Indicador | Pergunta |
| Taxa de perda | Quantos ativos deixaram de ser localizados? |
| Tempo de ciclo | Quanto tempo uma embalagem leva para completar o circuito? |
| Permanência por elo | Onde os ativos estão ficando parados? |
| Disponibilidade | Quantos ativos estão efetivamente aptos para uso? |
| Divergência de inventário | O saldo físico corresponde ao sistema? |
| Danos | Quantos ativos deixam o pool por avaria? |
| Estoque por elo | Onde existe excesso ou falta? |
| Retorno fora do prazo | Quantos ciclos ultrapassaram o tempo esperado? |
As definições e metas precisam ser adaptadas à operação.
O mais importante é conectar os KPIs.
Um aumento de falta no fornecedor pode estar relacionado a aumento do tempo de ciclo.
Uma redução de disponibilidade pode vir de avarias.
Uma perda aparente pode desaparecer depois de melhorar a acuracidade do inventário.
Indicadores de embalagens retornáveis devem explicar o comportamento do ciclo, não apenas contar ativos.
Como diferenciar perda de lentidão do ciclo?
Esse diagnóstico evita investimentos desnecessários.
Considere três situações.
Cenário A — perda real
O sistema indica que determinadas embalagens saíram de um ponto, mas não existe registro posterior nem localização física.
A investigação confirma que os ativos não foram recuperados.
Cenário B — ciclo lento
Os ativos existem e estão identificados, mas passam tempo excessivo em determinados fornecedores ou plantas.
A indisponibilidade resulta da baixa velocidade do retorno.
Cenário C — saldo incorreto
Os ativos existem e circulam normalmente, mas registros ausentes fazem o sistema mostrar quantidades diferentes das encontradas fisicamente.
O problema principal é acuracidade.
Os três cenários podem produzir a mesma reclamação:
“estão faltando embalagens.”
É por isso que visibilidade vem antes da ação corretiva.
Falta de embalagem também pode ameaçar o abastecimento industrial
Quando uma embalagem é parte necessária do acondicionamento de componentes, sua indisponibilidade pode impedir que uma peça pronta seja despachada pelo fornecedor.
Nesse cenário, existe material.
Existe transporte.
Existe demanda.
Mas falta o ativo necessário para viabilizar o fluxo.
Por isso, a embalagem retornável precisa entrar na lógica de planejamento do inbound.
O mapa interno de serviços da Tegma destaca exatamente disponibilidade, perda, giro, ciclo, dano e estoque por elo como indicadores associados à gestão de embalagens retornáveis.
No segmento de autopeças, o mesmo material identifica embalagens retornáveis como uma competência de forte aderência associada a RFID/IoT, ciclo, disponibilidade, perda e manutenção.
A embalagem deixa de ser apenas um recurso de acondicionamento.
Passa a ser um ativo de abastecimento.
Como criar uma rotina de prevenção de perdas?
Uma rotina simples pode funcionar em três horizontes.
Diário: tratar exceções
Acompanhar:
- ativos fora da localização esperada;
- retornos vencidos;
- estoques abaixo do nível de atenção;
- divergências de transferência;
- embalagens bloqueadas.
O objetivo é impedir que pequenas diferenças envelheçam.
Semanal: reequilibrar o circuito
Analisar:
- excesso e falta por elo;
- ativos com maior permanência;
- rotas com retornos ineficientes;
- fornecedores com maior divergência;
- manutenção acumulada.
O objetivo é redistribuir e eliminar gargalos.
Mensal: eliminar causas estruturais
Investigar:
- perda recorrente;
- dano por tipo;
- aumento do tempo de ciclo;
- necessidade real de ampliação do pool;
- pontos sem rastreabilidade;
- regras de responsabilidade;
- oportunidades de redesenho.
O objetivo deixa de ser recuperar embalagens e passa a ser evitar que voltem a sair do controle.
Quando a operação precisa de um hub?
Um hub pode ajudar quando existe grande quantidade de fornecedores, necessidade de consolidação, redistribuição de vazios, manutenção ou necessidade de criar um ponto intermediário de controle.
Ele pode funcionar como local para:
- receber embalagens vazias;
- conciliar quantidades;
- classificar ativos;
- separar por fornecedor;
- organizar manutenção;
- recompor estoques;
- programar novas saídas.
Mas hub não é solução automática para perdas.
Se os movimentos até o hub e a partir dele não forem controlados, a operação apenas cria mais uma interface sujeita a divergências.
A pergunta não é apenas “precisamos de um hub?”
É:
“qual problema do ciclo o hub precisa resolver e quais eventos serão controlados nele?”
Como a Tegma estrutura a gestão de embalagens retornáveis?
A página atualmente publicada pela Tegma descreve a gestão de embalagens como parte do fluxo inbound de partes e peças, conectando fornecedores e plantas industriais. Entre os recursos apresentados estão coleta milk run, consolidação, gestão de embalagens, hubs, dimensionamento de estoques mínimos, sistema específico de gestão e RFID.
A própria companhia identifica ausência de rastreabilidade e ineficiências na malha de coleta e transferência entre desafios capazes de comprometer o abastecimento, além de destacar rastreabilidade, acesso a informações e indicadores entre os benefícios da solução.
Essas capacidades são coerentes com o escopo interno autorizado para comunicação da Tegma, que inclui gestão de embalagens retornáveis, hubs, fluxos de abastecimento, rastreabilidade e RFID/IoT quando comprovados.
O ponto central é que reduzir perdas não depende de uma única ação.
É necessário controlar o circuito.
Perder menos começa por saber o que está indisponível e por quê
A pergunta “quantas embalagens perdemos?” é importante. Mas ela chega tarde.
Uma gestão mais preventiva faz perguntas anteriores:
Quantas deveriam estar em cada elo?
Quantas realmente estão?
Há quanto tempo estão lá?
Quais deveriam ter retornado?
Quais estão bloqueadas ou danificadas?
Onde começou a divergência?
Qual processo permitiu que ela permanecesse aberta?
Quando a operação consegue responder essas perguntas, perdas deixam de ser percebidas apenas no inventário ou no momento em que um fornecedor reclama de falta de embalagem.
Elas começam a aparecer como exceções durante o ciclo.
E quanto mais cedo uma exceção é identificada, maior a possibilidade de corrigir o fluxo antes de comprar mais ativos, criar um transporte emergencial ou comprometer o abastecimento.
Fale com nossos especialistas e veja como podemos ajuda sua a operação a reduzir extravio, indisponibilidade e retrabalho.