Ter milhares de embalagens retornáveis não significa necessariamente possuir capacidade suficiente para abastecer uma operação industrial. A análise melhora quando os tempos são sustentados pela rastreabilidade dos eventos do ciclo retornável.
Parte dos ativos pode estar parada em fornecedores. Outra parte pode permanecer tempo demais em trânsito. Algumas embalagens podem estar danificadas, outras desaparecidas do controle e outras disponíveis fisicamente, mas concentradas no elo errado da cadeia.
Por isso, a pergunta mais importante não é apenas: “Quantas embalagens temos?”
É: “Quantas estão efetivamente disponíveis, quantas vezes completam o ciclo, quanto tempo levam para retornar e quanto do pool estamos perdendo ao longo do processo?”
Os principais indicadores para gerir embalagens retornáveis são giro do pool, disponibilidade, tempo de ciclo, taxa de perda e taxa de dano. Juntos, eles mostram se o ativo está circulando, se existe capacidade suficiente para atender cada elo, onde o ciclo está ficando lento e quanto da capacidade está sendo destruída por perdas ou avarias.
Por que medir o ciclo retornável?
Uma embalagem retornável é diferente de um material de consumo. Os KPIs precisam representar o sistema completo de gestão de embalagens plásticas retornáveis, e não apenas o saldo total do pool.
Ela precisa produzir sucessivos ciclos.
Uma representação simplificada é:
disponível → fornecedor → carregada → transporte → fábrica → esvaziada → retorno → inspeção → disponível novamente
Enquanto o ativo não completa essa sequência, ele continua fazendo parte do patrimônio ou do pool, mas ainda não voltou a produzir capacidade para o próximo abastecimento.
É por isso que acompanhar apenas o inventário total pode ser enganoso.
Considere duas operações com 10 mil embalagens.
Na primeira, o ciclo médio é de cinco dias. Na segunda, de dez dias.
Sem considerar outros fatores, a primeira consegue colocar a mesma embalagem novamente em circulação aproximadamente duas vezes no período em que a segunda completa um único ciclo.
A quantidade de ativos é igual. A capacidade produzida pelo pool não.
A literatura sobre returnable transport assets utiliza justamente medidas como rotação dos ativos, taxa de utilização, tempo de ciclo e indisponibilidade para analisar a eficiência desses sistemas.
Quais KPIs realmente importam?
Uma estrutura enxuta pode começar com cinco indicadores:
| KPI | Pergunta que responde |
| Giro | Quantos ciclos o pool consegue produzir? |
| Disponibilidade | Temos embalagens onde e quando precisamos? |
| Tempo de ciclo | Quanto tempo o ativo leva para voltar a ficar disponível? |
| Perda | Quanto do pool deixa de retornar ao controle? |
| Dano | Quanto da capacidade é retirada por avaria ou manutenção? |
Há ainda um indicador transversal indispensável: estoque por elo.
Ele ajuda a explicar praticamente todos os demais.
Os próprios materiais operacionais da Tegma organizam a gestão de embalagens retornáveis como rastreamento → ciclo de retorno → conciliação de saldo → reposição/manutenção, associando o processo a disponibilidade, perda, giro, ciclo, dano e estoque por elo.
1. Giro do pool: quantas vezes as embalagens completam o ciclo?
Giro representa quantas vezes, em média, os ativos conseguem produzir um ciclo durante determinado período.
Uma fórmula operacional possível é:
Giro do pool = ciclos completos no período ÷ pool médio de embalagens
Exemplo hipotético:
120.000 ciclos concluídos no ano
10.000 embalagens no pool médio
Resultado: 12 giros por ano
Isso significa que, em média, a capacidade instalada produziu o equivalente a 12 ciclos por ativo naquele período.
Essa definição é coerente com o conceito de asset rotation utilizado em estudos de gestão de ativos retornáveis, que expressam a quantidade de vezes em que o estoque de ativos gira durante determinado horizonte.
Giro maior é sempre melhor?
Não.
Giro maior tende a significar utilização mais intensa do ativo.
Mas precisa ser analisado com outros indicadores.
Se o giro aumenta ao mesmo tempo que:
- avarias crescem;
- manutenção aumenta;
- disponibilidade cai;
- atrasos de retorno aumentam;
- faltas aparecem nos fornecedores;
a operação pode estar forçando o pool além de uma condição adequada.
O objetivo não é maximizar giro isoladamente.
É encontrar um nível de giro que produza capacidade suficiente sem aumentar risco ou desgaste excessivamente.
Como interpretar o giro?
Giro baixo + disponibilidade alta
Pode indicar pool superdimensionado ou ativos ociosos.
Giro baixo + disponibilidade baixa
Pode indicar ativos parados fora do lugar correto ou ciclo excessivamente longo.
Giro alto + perdas baixas
Pode representar boa utilização.
Giro alto + dano crescente
Pode indicar necessidade de revisar manuseio, manutenção ou dimensionamento.
O KPI começa a produzir valor quando é cruzado com os demais.
2. Disponibilidade: existe embalagem no lugar e momento necessários?
Essa é uma das métricas mais importantes — e também uma das mais fáceis de definir mal.
É possível ter grande quantidade de embalagens e baixa disponibilidade.
Considere:
Fornecedor A: excesso de 500 unidades
Fornecedor B: falta de 300 unidades
Planta: 400 vazias aguardando retirada
O pool total pode ser suficiente.
A disponibilidade operacional não.
Uma fórmula útil para disponibilidade
Para gestão do abastecimento, uma forma prática é comparar o que existe no ponto com aquilo que será necessário naquele horizonte:
Disponibilidade = ativos aptos e disponíveis no ponto ÷ necessidade planejada no mesmo ponto e janela × 100
Exemplo:
Um fornecedor precisará de 500 embalagens nas próximas 24 horas.
Possui 450 embalagens disponíveis e aptas.
Disponibilidade = 450 ÷ 500 × 100 = 90%
O déficit potencial é de 50 embalagens.
Essa definição transforma disponibilidade em uma medida relacionada à necessidade, e não apenas ao tamanho do patrimônio.
Giro e disponibilidade são a mesma coisa?
Não.
Essa é uma distinção central.
Giro mede velocidade de utilização do pool.
Disponibilidade mede capacidade de atender uma necessidade específica.
É possível ter giro elevado e disponibilidade ruim.
Por exemplo:
as embalagens estão circulando rapidamente, mas a distribuição entre fornecedores está desequilibrada.
Também é possível ter disponibilidade alta e giro baixo.
Nesse caso, a empresa pode ter ativos suficientes em todos os pontos porque mantém um pool muito maior do que realmente necessita.
Portanto:
giro responde “quanto usamos”; disponibilidade responde “conseguimos atender agora?”.
3. Tempo de ciclo: quanto tempo uma embalagem leva para voltar?
O tempo de ciclo é o intervalo necessário para uma embalagem sair de determinado estado inicial e voltar novamente à condição definida como disponível.
Uma definição possível é:
Tempo de ciclo = data/hora de nova disponibilidade − data/hora da saída inicial
Dependendo do desenho da operação, o início e o fim podem ser diferentes.
O mais importante é manter a definição consistente.
Um ciclo pode incluir:
expedição do vazio
→ fornecedor
→ utilização
→ transporte cheio
→ fábrica
→ esvaziamento
→ coleta
→ retorno
→ inspeção
→ nova disponibilidade.
A Reusable Packaging Association utiliza justamente o número médio de dias necessários para o ativo completar seu ciclo entre as variáveis de avaliação econômica e de rastreamento de embalagens reutilizáveis.
Não acompanhe apenas a média
Considere dois fornecedores.
Fornecedor A: ciclos entre 4 e 6 dias.
Fornecedor B: ciclos entre 2 e 14 dias.
Os dois podem apresentar média próxima de cinco ou seis dias dependendo da distribuição.
Mas o segundo fluxo é muito menos previsível.
Por isso, acompanhe também:
- mediana;
- percentis;
- máximo;
- dispersão;
- quantidade de ciclos acima da faixa esperada.
Em operações complexas, o mais valioso muitas vezes não é reduzir dois décimos da média.
É reduzir a cauda longa dos ativos que permanecem muito tempo fora do circuito.
Onde o tempo de ciclo está aumentando?
O indicador agregado mostra que existe um problema.
Não mostra onde.
Por isso, decomponha o ciclo:
hub → fornecedor
permanência no fornecedor
fornecedor → planta
permanência na planta
planta → hub
inspeção/manutenção
Essa divisão permite encontrar o gargalo.
Exemplo:
| Etapa | Tempo médio |
| Hub → fornecedor | 0,5 dia |
| Fornecedor | 4,0 dias |
| Transporte cheio | 0,5 dia |
| Planta | 1,5 dia |
| Retorno | 0,5 dia |
| Processamento no hub | 0,5 dia |
Ciclo total: 7 dias
Nesse exemplo, negociar alguns minutos no transporte terá pouco efeito.
O maior potencial está nos quatro dias de permanência no fornecedor.
Tempo de ciclo influencia diretamente o tamanho do pool
De forma simplificada:
necessidade de pool ≈ consumo diário × tempo de ciclo + reserva operacional
Se uma fábrica utiliza mil embalagens por dia e o circuito leva cinco dias, existe uma necessidade estrutural muito diferente de um circuito de dez dias.
Portanto:
reduzir tempo de ciclo pode liberar capacidade sem comprar novas embalagens.
4. Taxa de perda: quanto do pool não retorna?
Perda precisa ter uma definição rigorosa.
Uma embalagem atrasada não deve ser automaticamente considerada perdida.
Um ativo que está em manutenção também não.
Uma fórmula operacional possível é:
Taxa de perda = ativos confirmados como perdidos no período ÷ pool médio operacional × 100
Exemplo:
Pool médio: 20.000
Ativos confirmados como perdidos no ano: 300
Taxa de perda = 1,5% ao ano
A Reusable Packaging Association recomenda que gestores de ativos reutilizáveis conheçam sua taxa anual de perda e destaca que ela deve mostrar quantos ativos são recuperados e quantos são efetivamente perdidos.
Sua calculadora de valor tecnológico também utiliza explicitamente o percentual anual de unidades perdidas — annual pool shrink — como variável relevante para avaliar o retorno econômico de tecnologias de rastreamento.
Defina quando um ativo passa a ser considerado perdido
Sem uma regra, a taxa pode variar de acordo com interpretação.
Por exemplo:
0–10 dias sem movimentação: normal
11–20 dias: atenção
21–40 dias: exceção
acima do limite definido + investigação sem localização: perda confirmada
Essas faixas são apenas ilustrativas.
Os limites precisam refletir o tempo normal de cada circuito.
O princípio é:
atraso → exceção → investigação → confirmação de perda
e não:
atraso = perda.
5. Taxa de dano: quanto da capacidade sai de circulação por avaria?
Uma embalagem pode retornar e ainda assim não estar disponível.
Ela pode exigir:
- reparo;
- substituição de componente;
- inspeção;
- bloqueio;
- baixa definitiva.
Por isso, dano deve ser acompanhado separadamente da perda.
Uma fórmula operacional possível é:
Taxa de dano = embalagens identificadas com dano relevante ÷ embalagens inspecionadas no período × 100
Outra possibilidade, quando a inspeção acontece em todos os ciclos:
Taxa de dano por ciclo = eventos de dano ÷ ciclos concluídos × 100
O importante é manter o denominador consistente.
A RPA também recomenda acompanhar taxas de dano e reparo ao avaliar o desempenho de ativos reutilizáveis.
Dano precisa ser classificado
Uma contagem total tem pouco valor se todos os danos parecem iguais.
Classifique, por exemplo:
leve: continua operacional;
reparável: sai temporariamente do pool;
irreparável: exige baixa;
recorrente: mesmo tipo de dano reaparece sistematicamente.
Também vale registrar:
- local onde foi identificado;
- fornecedor;
- tipo de embalagem;
- peça transportada;
- provável mecanismo;
- custo de reparo.
Assim, o KPI deixa de ser apenas:
“tivemos 73 embalagens danificadas.”
e passa a mostrar:
“61% dos danos estão concentrados em um mesmo tipo de movimentação.”
A segunda informação permite agir.
6. Estoque por elo: onde o pool está concentrado?
Embora o briefing central possa ser atendido pelos cinco KPIs anteriores, nenhum deles deveria ser analisado sem estoque por elo.
O indicador responde:
quantas embalagens existem em cada ponto da cadeia em relação ao que deveria existir?
Exemplo:
| Elo | Estoque real | Estoque necessário | Diferença |
| Hub | 1.200 | 1.500 | -300 |
| Fornecedor A | 900 | 500 | +400 |
| Fornecedor B | 250 | 400 | -150 |
| Planta | 1.050 | 1.000 | +50 |
O pool total desse recorte é suficiente. Mesmo assim, dois pontos apresentam falta.
É por isso que: inventário total mede quantidade; estoque por elo mede distribuição.
Quando a disponibilidade cai, estoque por elo costuma ser uma das primeiras análises para descobrir a causa.
Como os KPIs se relacionam?
O maior erro é olhar os indicadores separadamente.
Considere:
Cenário 1
Tempo de ciclo ↑
→ ativos demoram a retornar
→ giro ↓
→ disponibilidade ↓
→ necessidade de pool adicional ↑
A causa original pode ser uma permanência excessiva em algum elo.
Comprar mais embalagens poderia resolver momentaneamente a falta.
Não resolveria a causa.
Cenário 2
Dano ↑
→ mais ativos entram em manutenção
→ disponibilidade ↓
→ estoque de segurança necessário ↑
→ custo do pool ↑
Aqui, atacar tempo de ciclo talvez produza pouco efeito.
Cenário 3
Perda ↑
→ pool efetivo diminui
→ disponibilidade ↓
→ compras de reposição ↑
→ TCO ↑
Nesse caso, rastreabilidade e responsabilidade pelos ativos ganham prioridade.
Cenário 4
Giro ↓
mas:
disponibilidade continua alta
Pode existir superdimensionamento.
Antes de comprar novas embalagens, a empresa talvez precise identificar ativos ociosos.
Essa leitura cruzada é o verdadeiro valor do dashboard.
Como saber se o problema é giro ou disponibilidade?
Um diagnóstico rápido pode utilizar quatro quadrantes.
| Disponibilidade alta | Disponibilidade baixa | |
| Giro alto | Pool produtivo; verificar sustentabilidade do ritmo | Ativos circulam, mas distribuição/dimensionamento pode estar inadequado |
| Giro baixo | Pode existir excesso ou ociosidade | Forte sinal de ciclo lento, retenção ou pool mal distribuído |
Não é uma regra absoluta.
É um ponto de partida para investigação.
A diferença conceitual continua sendo:
giro = produtividade do ativo
disponibilidade = capacidade de atender à demanda
Existe um giro ideal para embalagens retornáveis?
Não existe um benchmark universal.
A quantidade adequada de ciclos depende de:
- distância;
- frequência;
- fornecedor;
- volume;
- processo produtivo;
- formato da embalagem;
- manutenção;
- necessidade de inspeção;
- estrutura de retorno;
- sazonalidade.
Uma embalagem que completa um ciclo em três dias e outra que percorre uma cadeia de quinze dias não deveriam receber a mesma meta de giro.
Por isso, evite adotar metas externas sem contextualização.
Compare prioritariamente:
real x planejado
período atual x histórico
fornecedor x fornecedores comparáveis
rota x rotas similares
antes x depois de uma mudança
Benchmarks ajudam a formular perguntas.
Não substituem o desenho da operação.
Qual deve ser a frequência de acompanhamento?
Cada indicador possui uma velocidade diferente.
Disponibilidade e estoque por elo
Diário ou intradiário, quando a operação é crítica.
A decisão precisa acontecer antes da falta.
Tempo de ciclo
Diário para exceções e semanal/mensal para tendência.
Ativos acima da faixa precisam aparecer rapidamente.
Giro
Semanal ou mensal, dependendo da frequência do fluxo.
É mais útil como tendência do que como alerta imediato.
Perdas
Tratamento imediato das exceções + consolidação mensal ou anual.
Uma perda só deve ser consolidada quando o critério de confirmação for atendido.
Danos
Por evento + análise periódica de causa.
A gestão precisa separar ocorrência individual de padrão recorrente.
Uma regra útil:
o indicador deve ser atualizado antes da decisão que pretende melhorar.
Qual KPI deve gerar alerta automático?
Nem todo indicador precisa gerar um alerta.
Isso criaria excesso de notificações.
Alertas são mais úteis quando uma condição precisa de ação.
Exemplos:
Disponibilidade abaixo da necessidade prevista
→ reequilibrar o pool.
Ativo acima do tempo esperado em determinado elo
→ investigar permanência.
Diferença entre saldo enviado e recebido
→ conciliar movimentação.
Aumento de danos de um determinado tipo
→ investigar manuseio.
Ativo sem evento por período anormal
→ iniciar processo de localização.
O sistema deixa de exigir que alguém procure manualmente problemas em milhares de registros.
A exceção procura o responsável.
RFID melhora esses KPIs?
Pode melhorar principalmente a qualidade e a velocidade dos dados.
O RFID permite registrar automaticamente a passagem de ativos por pontos equipados com leitores, reduzindo dependência de registros manuais.
Mas a tecnologia não cria o KPI.
Ela melhora sua matéria-prima: os eventos.
Por exemplo:
Sem identificação consistente
A empresa estima quantas embalagens retornaram.
Com identificação individual
Pode saber quais unidades retornaram.
Com identificação + eventos automatizados
Pode calcular com mais precisão quando saíram, quando chegaram, quanto tempo permaneceram e quantos ciclos completaram.
A GS1 mantém o GRAI — Global Returnable Asset Identifier — especificamente para ativos retornáveis, permitindo identificação por tipo e, quando necessário, individualização para rastreamento e registro do histórico do ativo.
O ponto central continua sendo:
RFID registra movimentos. Gestão transforma movimentos em giro, disponibilidade, ciclo, perda e dano.
Preciso rastrear individualmente todas as embalagens?
Não necessariamente.
O nível de granularidade deve acompanhar:
- valor do ativo;
- criticidade;
- quantidade;
- taxa de perda;
- complexidade;
- necessidade de histórico individual;
- custo da tecnologia.
Em determinadas operações, controle por quantidade e tipo pode ser suficiente.
Em outras, identificar individualmente cada ativo permite:
- conhecer histórico;
- medir número real de ciclos;
- identificar ativos parados;
- controlar manutenção;
- localizar perdas;
- avaliar vida útil.
A GS1 permite justamente que ativos retornáveis sejam identificados tanto por tipo quanto individualmente por meio do componente serial do GRAI.
Portanto, a pergunta não é: “RFID ou código de barras?”
Antes disso: “Qual nível de informação precisamos para tomar decisões sobre este pool?”
Como montar um dashboard de embalagens retornáveis?
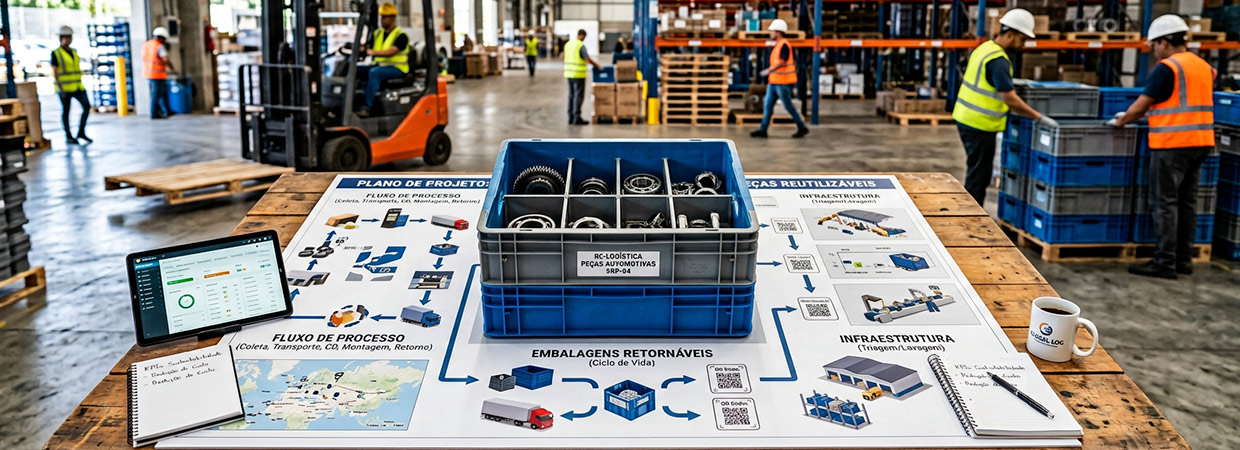
Uma estrutura simples pode ter três camadas. O painel deve refletir o fluxo real de gestão das embalagens no abastecimento industrial, conectando indicador, exceção e responsável.
1. Visão executiva
Poucos indicadores:
Disponibilidade
Giro
Tempo de ciclo
Perda
Dano
O objetivo é saber se o pool está saudável.
2. Diagnóstico por elo
Para cada fornecedor, hub ou planta:
- estoque;
- necessidade;
- permanência;
- ciclo;
- divergências;
- perdas;
- danos.
O objetivo é localizar a causa.
3. Gestão por exceção
Lista operacional:
- fornecedor abaixo do estoque mínimo;
- ativo parado;
- divergência sem conciliação;
- retorno vencido;
- dano aguardando tratamento;
- ativo sem localização.
O objetivo é agir.
Isso cria uma sequência:
KPI → desvio → elo → ativo/evento → ação
O dashboard deixa de ser uma tela para apresentação.
Passa a ser uma ferramenta de gestão.
Como criar uma ficha técnica para cada KPI?
Para evitar discussões futuras sobre números, documente cada indicador.
Use pelo menos:
Nome
Objetivo
Definição
Fórmula
Unidade
Fonte de dados
Frequência
Responsável
Segmentações
Faixa esperada
Ação quando houver desvio
Exemplo:
KPI: tempo de ciclo
Objetivo: identificar lentidão no retorno das embalagens.
Início: saída registrada do hub.
Fim: ativo novamente disponível no hub.
Unidade: dias.
Fonte: sistema de gestão/RFID.
Segmentações: fornecedor, modelo de embalagem e circuito.
Ação: investigar ativos acima do limite definido.
Essa disciplina evita um problema comum:
duas áreas discutindo o mesmo KPI enquanto utilizam conceitos diferentes.
Não confunda indicador com meta
A fórmula pode ser comum.
A meta não.
Por exemplo:
Tempo de ciclo: 5 dias
Esse número pode ser excelente para um circuito e ruim para outro.
O mesmo vale para:
- 95% de disponibilidade;
- 10 giros por ano;
- 1% de perda;
- 2% de dano.
Sem conhecer produto, distância, frequência, pool, operação e risco, esses números não podem ser apresentados como benchmarks universais.
A referência correta precisa nascer do desenho de cada cadeia.
Como estabelecer metas sem benchmark externo?
Comece com quatro referências.
Requisito operacional
Qual nível é necessário para que não faltem embalagens?
Baseline
Como a operação funciona hoje?
Melhor desempenho histórico
Qual resultado já foi demonstrado como possível?
Cenário-alvo
Qual melhoria o novo desenho deve produzir?
Exemplo:
Se um fornecedor precisa de 800 embalagens por dia e o ciclo atual exige um pool muito grande, a meta pode ser reduzir o tempo de ciclo de forma suficiente para liberar determinada quantidade de ativos.
A meta nasce do efeito operacional esperado.
Não de um número arbitrário.
Os indicadores também ajudam a dimensionar o pool?
Sim.
Esse é um dos maiores benefícios.
Se a empresa conhece:
- consumo;
- tempo de ciclo;
- perdas;
- danos;
- variabilidade;
- estoques por elo;
ela consegue dimensionar o pool de forma muito mais fundamentada.
Uma estrutura simplificada é:
Pool necessário = necessidade durante o ciclo + reserva para variabilidade + manutenção + perdas esperadas
Não é uma fórmula universal de dimensionamento.
É uma lógica.
Sem dados sobre o ciclo, a empresa tende a resolver falta de embalagem simplesmente adicionando mais embalagens.
Com dados, consegue perguntar:
precisamos realmente comprar ou conseguimos recuperar capacidade melhorando o giro?
Um exemplo de leitura conjunta
Considere uma operação hipotética:
Pool médio: 20.000 embalagens
Giro: caiu 10% no trimestre
Tempo de ciclo: passou de 6 para 7,5 dias
Disponibilidade em dois fornecedores: abaixo da necessidade
Perda: estável
Dano: estável
Qual seria a primeira hipótese?
Provavelmente não perda.
Provavelmente não dano.
O principal sinal é:
o pool está demorando mais para completar o circuito.
O próximo passo é abrir tempo de ciclo por elo.
A investigação descobre:
permanência de vazios na planta aumentou dois dias.
Agora existe uma decisão.
O problema deixa de ser:
“faltam embalagens.”
Passa a ser:
“o retorno de vazios está aumentando o tempo de ciclo e reduzindo a capacidade efetiva do pool.”
Esse é o tipo de raciocínio que um bom sistema de KPIs precisa permitir.
Como a Tegma utiliza gestão e rastreabilidade de embalagens?
Na página atual de gestão de embalagens retornáveis, a Tegma Gestão Logística informa utilizar sistema específico de gestão, roteirização, hubs, controle de estoques mínimos nos fornecedores e RFID. A empresa também destaca acesso online a informações e indicadores entre os benefícios da solução.
A empresa registra 325 mil embalagens ativas, 100% monitoradas via IoT, conforme seu Relatório Integrado.
Esses números ajudam a ilustrar um aspecto importante:
quanto maior o pool e o número de movimentações, menos viável se torna administrar o ciclo apenas por contagens ocasionais e controles dispersos.
No arquétipo operacional documentado para a Tegma, o processo é organizado justamente em:
rastreamento do ativo → retorno → conciliação de saldo → reposição/manutenção
e monitorado por:
disponibilidade → perda → giro → ciclo → dano → estoque por elo.
O melhor indicador é aquele que explica por que faltou embalagem
Uma gestão madura não termina quando o dashboard mostra:
Disponibilidade: 89%.
A pergunta seguinte precisa ser:
Por quê?
O tempo de ciclo aumentou?
O giro caiu?
O fornecedor reteve ativos?
Existe excesso em outro elo?
Houve perdas?
A manutenção acumulou?
A demanda aumentou?
É essa relação que transforma medição em gestão.
Os cinco indicadores centrais cumprem funções diferentes:
Giro: mede produtividade do pool.
Disponibilidade: mede capacidade de atender.
Tempo de ciclo: mede velocidade do circuito.
Perda: mede destruição permanente de capacidade.
Dano: mede indisponibilidade causada por condição física.
E o estoque por elo mostra onde essa capacidade está.
Quando os indicadores trabalham juntos, a empresa deixa de descobrir problemas apenas quando um fornecedor reclama que ficou sem embalagem.
Ela começa a identificar sinais anteriores:
o ciclo está ficando mais lento;
o giro está caindo;
o saldo está se concentrando;
o dano está crescendo;
a perda está reduzindo o pool.
Essa é a diferença entre contar embalagens e realmente gerir um ativo retornável.
Descubra quais KPIs revelam falhas no ciclo retornável.