Em uma operação industrial, uma peça pode estar pronta no fornecedor, o transporte pode estar disponível e a fábrica pode precisar do material, mas o embarque ainda assim não acontecer se faltar a embalagem necessária para acondicioná-lo.
Esse exemplo mostra por que embalagens retornáveis não deveriam ser administradas apenas como um item acessório do transporte.
Quando fazem parte de um fluxo recorrente entre fornecedores e plantas, elas passam a integrar a própria capacidade de abastecimento. Essa função deriva do uso de embalagens plásticas retornáveis como ativos logísticos sujeitos a giro, disponibilidade e retorno.
Embalagens retornáveis funcionam especialmente bem na logística inbound quando existe movimentação recorrente entre elos conhecidos, necessidade repetitiva de acondicionamento e uma rota economicamente viável para devolver os ativos vazios. Elas conectam o fluxo de peças ao fluxo reverso das embalagens, podendo reduzir desperdício de embalagens descartáveis, padronizar o acondicionamento e melhorar o controle do abastecimento. Milk run pode facilitar esse circuito, mas não é obrigatório para utilizar retornáveis.
Por que embalagens retornáveis e logística inbound têm uma relação tão próxima?
A logística inbound organiza a entrada de materiais necessários ao processo produtivo.
Em uma cadeia de peças e componentes, isso normalmente envolve relações recorrentes:
fornecedor → transporte → planta → consumo
Quando a embalagem é descartável, ela acompanha principalmente o fluxo de ida.
Quando é retornável, surge um segundo movimento:
planta → retorno → fornecedor
Os dois fluxos passam a depender um do outro.
A peça precisa da embalagem para sair do fornecedor.
E a embalagem precisa retornar depois que a peça é consumida para permitir um novo ciclo.
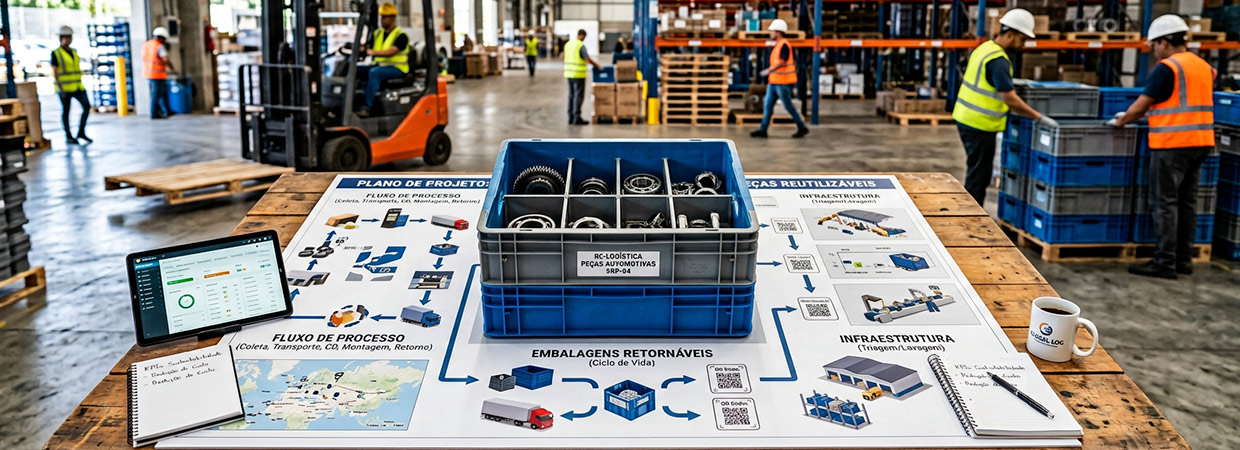
Essa característica cria um circuito.
A Reusable Packaging Association define um ciclo de embalagem reutilizável justamente como o movimento do ativo desde um ponto inicial, passando pelas funções previstas na cadeia e retornando a um ponto em que possa ser preparado para nova utilização. A associação também diferencia logística de ida e logística reversa como partes do mesmo ciclo do ativo.
É essa repetição que cria a afinidade entre retornáveis e inbound industrial.
A embalagem deixa de ser apenas embalagem
Em um sistema descartável, a embalagem é predominantemente um insumo consumido pela movimentação.
Em um sistema retornável, ela passa a funcionar como ativo logístico.
Isso muda as perguntas que a empresa precisa fazer.
Em vez de acompanhar apenas:
“temos embalagens?”
passa a ser necessário saber:
“onde estão, quantas estão disponíveis, quando retornarão e onde serão necessárias novamente?”
A GS1 possui inclusive um identificador específico para esse tipo de ativo: o GRAI, Global Returnable Asset Identifier, indicado para equipamentos reutilizáveis de transporte como caixas, pallets e outros ativos retornáveis. O padrão permite identificação por tipo e, quando necessário, individualização para rastreamento.
A mudança conceitual é importante:
uma embalagem retornável não é apenas um recipiente reutilizado. É capacidade operacional que circula pela cadeia.
Como o ciclo retornável se conecta ao abastecimento?
Considere uma operação simplificada de componentes industriais. A conexão se torna mais clara dentro da arquitetura da logística inbound industrial, que integra fornecedor, transporte, recebimento, estoque e produção.
A fábrica possui determinada programação de produção.
Essa programação gera necessidade de peças.
Para que o fornecedor possa preparar essas peças, também precisa possuir quantidade suficiente das embalagens especificadas.
O fluxo passa a funcionar assim:
necessidade produtiva → necessidade de peças → necessidade de embalagens no fornecedor → acondicionamento → coleta → transporte → recebimento → consumo → liberação das embalagens vazias → retorno → nova disponibilidade
Esse encadeamento mostra por que gerenciar somente o transporte cheio é insuficiente.
O próximo ciclo começa antes mesmo de o atual terminar.
Quando a fábrica consome as peças e libera as embalagens, ela está disponibilizando capacidade para um abastecimento futuro.
A falta de embalagem pode comprometer o inbound?
Pode, dependendo do processo.
Imagine um fornecedor que precisa despachar 1.000 componentes na manhã seguinte.
Ele possui:
componentes prontos: 1.000
capacidade de transporte: disponível
janela confirmada: disponível
mas:
embalagens adequadas: 700
Existe capacidade física para expedir apenas parte do material nas condições planejadas.
Nesse cenário, o problema de abastecimento não começou na disponibilidade da peça ou no caminhão.
Começou no ciclo das embalagens.
O material interno da Tegma identifica exatamente essa relação em autopeças e componentes: supplier milk run e embalagens retornáveis aparecem como capacidades de forte aderência, e disponibilidade, ciclo, perda e manutenção são tratados como variáveis críticas do processo.
É por isso que, em determinadas cadeias:
disponibilidade de embalagem pode ser uma condição para disponibilidade de material.
Por que fluxos recorrentes favorecem retornáveis?
Uma embalagem retornável precisa realizar múltiplas utilizações para justificar seu ciclo.
Quanto mais previsíveis forem origem, destino e frequência, mais fácil se torna organizar esse retorno.
Considere dois exemplos.
Fluxo recorrente
O mesmo grupo de fornecedores abastece diariamente uma planta.
As embalagens chegam cheias, são esvaziadas, consolidadas e retornam regularmente.
Existe elevada repetição.
Fluxo eventual
Um fornecedor realiza uma entrega única para uma unidade distante e provavelmente não repetirá o percurso nos próximos meses.
Recuperar a embalagem pode exigir uma logística específica apenas para trazê-la de volta.
No primeiro cenário, o retorno faz parte naturalmente do funcionamento da cadeia.
No segundo, o custo e a complexidade de recuperar o ativo podem ser muito maiores.
A Reusable Packaging Association aponta justamente frequência, distância, ciclo e logística reversa entre as características que precisam ser analisadas ao avaliar um sistema reutilizável. Em ciclos fechados, o transporte que entrega mercadorias pode, dependendo do desenho, também contribuir para devolver os ativos vazios.
Milk run é obrigatório para usar embalagens retornáveis?
Não.
Milk run e embalagem retornável são conceitos diferentes.
Milk run organiza coletas ou entregas recorrentes, normalmente conectando vários pontos através de circuitos programados.
Embalagem retornável é o ativo que precisa completar sucessivos ciclos de utilização e retorno.
Uma operação pode utilizar retornáveis em rotas ponto a ponto, transferências dedicadas, circuitos com hub ou outros modelos.
Da mesma forma, um milk run pode transportar materiais acondicionados em embalagens retornáveis ou descartáveis.
O encaixe aparece porque um circuito regular de transporte pode ajudar a criar a infraestrutura necessária para movimentar também os vazios.
A página atual de logística integrada da Tegma relaciona explicitamente gestão de embalagens à organização de circuitos regulares em milk run, hubs estratégicos e programação das entregas conforme o planejamento produtivo.
Portanto:
milk run não é pré-requisito para retornáveis; é uma das formas de tornar o retorno mais previsível.
Como milk run e retornáveis podem trabalhar juntos?
Imagine um circuito diário:
Hub → Fornecedor A → Fornecedor B → Fornecedor C → Planta → Hub
O fluxo cheio pode trazer peças dos fornecedores para a fábrica.
O planejamento do circuito também pode considerar a redistribuição de embalagens vazias.
Dependendo da arquitetura, embalagens liberadas pela planta podem:
retornar diretamente a fornecedores, seguir para um hub, ser consolidadas, passar por inspeção ou manutenção e depois ser redistribuídas.
O importante é que o circuito logístico enxergue simultaneamente duas necessidades:
o que precisa chegar à fábrica
e
o que precisa voltar aos fornecedores para permitir as próximas entregas.
Quando essas decisões são feitas separadamente, pode ocorrer uma situação curiosa:
o transporte de peças está otimizado, mas o fluxo de embalagens continua exigindo viagens emergenciais.
A otimização de um lado cria custo no outro.
O retorno deve ser planejado como parte do inbound
Em uma cadeia retornável, chamar o fluxo vazio apenas de “logística reversa” pode fazer parecer que ele começa depois que o inbound termina.
Operacionalmente, as duas coisas são interdependentes.
A embalagem vazia que sai hoje da fábrica pode ser necessária amanhã no fornecedor para preparar a próxima remessa.
Por isso:
o retorno desta viagem pode ser uma condição do inbound seguinte.
A Reusable Packaging Association observa que sistemas reutilizáveis precisam de processos e infraestrutura para rastrear, recuperar, preparar e devolver os ativos ao ponto de reutilização.
Quanto maior a criticidade do abastecimento, menos adequado é administrar esse retorno apenas quando o estoque do fornecedor já está próximo de acabar.
Qual é o papel de um hub?
Um hub pode funcionar como elo intermediário entre fábricas e fornecedores.
Pode receber embalagens vazias, conferir quantidades, separar ativos, organizar manutenção e redistribuí-los conforme a necessidade da cadeia.
Considere uma rede com dezenas de fornecedores.
Sem um ponto de consolidação, cada fornecedor poderia precisar organizar individualmente seu retorno de embalagens.
Com um hub, determinadas movimentações podem ser agrupadas.
Mas hub não é obrigatório.
Sua utilidade depende de fatores como malha, distância, volume, número de fornecedores, necessidade de inspeção e modelo de transporte.
A operação precisa responder:
o hub reduz complexidade ou apenas adiciona outra movimentação?
A Tegma publica hubs como parte de sua solução atual de gestão de embalagens retornáveis, combinados com roteirização, controle de estoque mínimo e RFID.
Como o estoque de embalagens se conecta ao estoque de peças?
Os dois estoques representam coisas diferentes, mas podem estar operacionalmente relacionados.
Imagine um fornecedor com estoque suficiente de componentes para três dias de produção.
Se ele possuir embalagens disponíveis para apenas um dia de expedição, sua capacidade efetiva de envio pode estar limitada a um dia.
Por isso, planejamento de embalagens retornáveis pode precisar considerar:
demanda da fábrica + frequência de coleta + tempo de ciclo da embalagem + estoque disponível no fornecedor
A quantidade total de embalagens no sistema não responde sozinha.
É necessário saber onde estão.
Exemplo
Pool total:
10.000 embalagens
Distribuição:
| Ponto | Necessidade | Disponível |
| Fornecedor A | 1.000 | 1.500 |
| Fornecedor B | 900 | 450 |
| Fornecedor C | 700 | 800 |
| Planta/hub/outros pontos | — | restante |
O pool total pode ser suficiente.
Mesmo assim, o fornecedor B possui risco de falta.
Esse é um problema de posicionamento do ativo, não necessariamente de quantidade total.
O que torna um fluxo inbound bom candidato a retornáveis?
A adequação aumenta quando várias condições aparecem simultaneamente. A escolha deve considerar os mesmos critérios usados para comparar embalagens retornáveis e descartáveis, incluindo custo por ciclo, retorno, perdas e proteção.
| Característica do fluxo | Efeito sobre o modelo retornável |
| Alta recorrência | Aumenta oportunidade de reutilização |
| Fornecedores conhecidos | Facilita responsabilidade pelo ativo |
| Origens e destinos relativamente estáveis | Facilita desenho do circuito |
| Retorno frequente | Reduz tempo de ciclo |
| Volume relevante | Aumenta potencial de padronização |
| Peças que exigem proteção consistente | Pode ampliar valor da embalagem dedicada |
| Transporte programado | Facilita retorno e redistribuição |
| Boa rastreabilidade | Reduz perda de controle |
| Longa duração do programa | Aumenta oportunidade de diluir investimento |
| Capacidade de consolidar vazios | Pode melhorar eficiência do retorno |
A AIAG, em sua diretriz de gestão de contêineres retornáveis, estrutura a decisão considerando justamente fatores financeiros, seleção, identificação, alocação, rastreamento e manutenção.
O ponto importante é: o encaixe não depende apenas da embalagem. Depende do comportamento do fluxo.
Quando esse encaixe é mais fraco?
Retornáveis podem ser menos atrativos quando o fluxo apresenta características opostas.
Um fornecimento muito eventual, destinos altamente dispersos, baixa probabilidade de recuperar o ativo, vida curta do programa ou retorno extremamente caro podem reduzir o benefício.
Isso não transforma descartáveis automaticamente na melhor opção.
Significa que o business case precisa incorporar o custo e a dificuldade de fechar o ciclo.
O conteúdo específico do cluster sobre retornáveis versus descartáveis aprofunda essa decisão econômica.
Aqui, a principal conclusão é: quanto mais aberto e imprevisível o fluxo, mais difícil tende a ser controlar um ativo que precisa voltar.
Embalagens retornáveis servem apenas para autopeças?
Não, mas autopeças constituem um dos encaixes industriais mais claros.
A recorrência entre fornecedores e plantas, a necessidade de acondicionamento consistente e o uso de circuitos programados tornam o setor particularmente aderente.
A própria Tegma possui evidência específica de competência em autopeças e componentes, associando supplier milk run, retornáveis, RFID/IoT, ciclo, disponibilidade, perda e manutenção.
Mas a lógica pode ser aplicada a outros fluxos industriais quando existirem condições semelhantes de reutilização.
O que não deve ser feito é assumir que todo insumo ou todo segmento pode utilizar o mesmo tipo de solução.
Cada aplicação precisa avaliar:
produto, embalagem, frequência, circuito, proteção, retorno e requisitos operacionais.
Peças e insumos exigem o mesmo desenho?
Não necessariamente.
O conceito de embalagem retornável cobre diferentes ativos.
Podem existir caixas plásticas, racks, pallets, contentores ou outros equipamentos reutilizáveis.
Alguns fluxos podem ser altamente padronizados.
Outros exigem embalagens específicas.
Por isso, o desenho deve começar pelo material transportado.
Pergunte:
- Qual proteção ele precisa?
- Como será movimentado?
- Qual quantidade cabe por embalagem?
- Como a embalagem vazia será armazenada?
- Ela pode ser dobrada ou empilhada?
- Precisa de manutenção específica?
- Quantas reutilizações são esperadas?
A resposta define parte significativa da economia do sistema.
A embalagem também influencia a eficiência do transporte
A embalagem determina como a peça ocupa o veículo.
Isso significa que decisões de embalagem e transporte não deveriam ser feitas isoladamente.
Dimensões inadequadas podem produzir espaços vazios ou baixa ocupação.
Padronização pode facilitar:
- empilhamento;
- consolidação;
- carregamento;
- armazenagem;
- movimentação.
A página atual da Tegma sobre gestão de embalagens cita, entre os problemas do abastecimento industrial, baixa ocupação dos veículos provocada por falta de padronização das embalagens e planejamento inadequado das coletas.
Portanto, uma embalagem retornável pode participar da produtividade de transporte não apenas porque volta.
Também porque define como o material viaja.
Como a embalagem pode afetar avarias?
Uma embalagem projetada para reutilização pode oferecer uma condição de acondicionamento mais padronizada ao longo dos ciclos.
Dependendo da aplicação, elementos internos, dimensões, encaixes ou estruturas específicas podem ajudar a manter a peça posicionada.
Isso é especialmente relevante quando o custo de uma avaria supera em muito o custo da própria embalagem.
A análise deveria considerar:
custo da embalagem + custo do transporte + custo de manuseio + custo esperado de avarias
e não apenas preço de aquisição.
A AIAG inclui seleção da embalagem entre os componentes centrais da gestão de contêineres retornáveis.
O ganho, porém, precisa ser comprovado na aplicação real.
“Retornável” não significa automaticamente “melhor proteção”.
O projeto da embalagem precisa ser adequado à peça.
Rastreabilidade é obrigatória?
Não existe uma resposta universal.
Operações simples podem administrar retornáveis por saldos agregados.
À medida que aumentam número de ativos, fornecedores, interfaces e valor do pool, a necessidade de granularidade tende a crescer.
O objetivo da rastreabilidade é responder:
onde está o ativo?
quando chegou?
quanto tempo permanece?
qual é sua condição?
qual deveria ser seu próximo movimento?
A GS1 descreve o GRAI como um identificador apropriado para ativos retornáveis e permite que ele seja usado inclusive para registrar localização e histórico do ciclo de vida.
Tecnologias como código de barras, RFID ou outras alternativas são meios para registrar esses eventos.
O processo vem antes.
RFID muda o papel da embalagem no inbound?
RFID não muda a função física da embalagem.
Muda a capacidade de observá-la.
Em vez de depender apenas de inventários pontuais ou registros manuais, determinados movimentos podem ser capturados automaticamente.
Isso pode ajudar a transformar perguntas como:
“Por que estão faltando embalagens?”
em:
“Em qual elo o tempo de permanência aumentou e quantos ativos estão acima do ciclo esperado?”
A Reusable Packaging Association destaca que tecnologias aplicadas a ativos reutilizáveis podem aumentar visibilidade sobre localização, condição e disponibilidade ao longo da cadeia.
Mas tecnologia sem regras de gestão apenas produz mais dados.
O valor aparece quando o evento modifica uma decisão.
Quais decisões conectam embalagem e inbound?
Uma operação integrada pode tratar em conjunto algumas decisões que frequentemente ficam separadas.
| Decisão inbound | Decisão sobre retornáveis |
| Quanto o fornecedor precisa entregar? | Quantas embalagens ele precisará para preparar a carga? |
| Quando será a próxima coleta? | Quantos vazios devem estar disponíveis antes dela? |
| Qual veículo utilizar? | Qual volume/cubagem das embalagens cheias e vazias? |
| Qual rota executar? | Onde existem vazios que podem retornar pelo circuito? |
| Qual fornecedor está em risco? | O risco é material, transporte ou falta de embalagem? |
| Quanto estoque proteger? | Quanto pool manter naquele elo? |
| Qual exceção priorizar? | Falta de embalagem ameaça uma entrega crítica? |
Essa integração evita um erro importante:
administrar embalagem como um inventário separado da programação produtiva.
Como saber se um problema de inbound é, na verdade, um problema de embalagens?
Considere a reclamação:
“O fornecedor não conseguiu entregar.”
A causa pode ser:
fornecedor sem peças, coleta perdida, transporte indisponível, documentação ou falta das embalagens necessárias para acondicionar o material.
Se a análise de causa registra todos esses eventos simplesmente como “falha do fornecedor”, a empresa perde informação.
A gestão precisa distinguir a disponibilidade de materiais, embalagens, transporte, janelas.
Esse diagnóstico mostra onde realmente está a restrição.
Embalagens retornáveis podem melhorar a previsibilidade?
Podem contribuir, desde que o ciclo seja bem administrado.
Padronização, visibilidade e programação recorrente criam condições para saber previamente:
quantas embalagens o fornecedor deverá receber;
quando serão utilizadas;
quando devem retornar;
qual saldo mínimo precisa ser preservado.
Mas retornáveis mal geridos podem produzir o efeito contrário.
Perdas, retenções, tempo de ciclo elevado e saldos incorretos geram falta de embalagens e novas urgências.
Portanto:
retornabilidade não produz previsibilidade sozinha.
A previsibilidade vem do controle do ciclo.
Como avaliar o próprio fluxo inbound?
Uma indústria que esteja considerando conectar melhor embalagens retornáveis ao inbound pode começar com uma matriz simples.
| Pergunta | Se a resposta for “sim” |
| Os mesmos fornecedores abastecem regularmente a fábrica? | Existe repetição que favorece o ciclo |
| Há frequência relativamente previsível? | O retorno pode ser programado |
| A embalagem é utilizada repetidamente para a mesma família de peças? | Existe potencial de reutilização |
| É possível recuperar vazios sem criar uma rede muito complexa? | O circuito pode ser economicamente viável |
| Falta de embalagem pode impedir uma entrega? | O ativo merece tratamento dentro do planejamento inbound |
| Existem perdas ou retenções relevantes? | Controle/rastreabilidade ganham prioridade |
| Os veículos já retornam aos fornecedores ou passam por circuitos recorrentes? | Pode existir oportunidade de integrar retorno |
| Há vários fornecedores próximos ou consolidados? | Milk run/hub podem ser avaliados |
| O produto possui longa duração no programa? | Há mais oportunidade de diluir investimento |
| A empresa conhece o tempo real de ciclo? | O pool pode ser dimensionado com mais precisão |
Quanto mais respostas positivas nas primeiras condições, maior tende a ser a aderência conceitual ao modelo retornável.
Isso não substitui análise econômica e operacional.
Serve como filtro inicial.
Qual é a diferença entre integrar embalagens ao inbound e apenas controlar um estoque de caixas?
Controlar estoque responde: quantas embalagens existem aqui?
Integrar ao inbound responde: quantas serão necessárias aqui quando chegar a próxima necessidade de produção?
Essa diferença parece pequena, mas muda toda a lógica.
No primeiro caso, a gestão observa o presente. No segundo, tenta antecipar a próxima movimentação.
Isso conecta: demanda → embalagem → fornecedor → transporte → planta → retorno
É por isso que gestão de embalagens retornáveis pode ser tratada como parte do sistema de abastecimento.
Como a Tegma conecta as duas operações?
A página pública atual de Gestão de Embalagens Retornáveis da Tegma descreve justamente essa integração.
A empresa caracteriza o fluxo de abastecimento inbound como a conexão entre a rede de fornecedores e o processo produtivo e inclui na solução coleta em fornecedores por milk run, consolidação e transferência para plantas, gestão e controle das embalagens e abastecimento de linhas de produção.
Entre os recursos divulgados estão roteirização do transporte de embalagens aos fornecedores, sistema de gestão, hubs, dimensionamento de estoques mínimos e RFID. A empresa registra 325 mil embalagens ativas, 100% monitoradas via IoT, conforme seu Relatório Integrado.
A logística integrada da companhia também descreve circuitos regulares em milk run e hubs organizados de acordo com o planejamento produtivo.
Internamente, a aderência está classificada como forte: gestão de embalagens retornáveis inclui milk run, hubs, gestão de ativos e programação, enquanto RFID/IoT aparece como capacidade comprovada para o controle desses retornáveis.
O valor está em fechar o circuito
Uma embalagem retornável não cria valor simplesmente porque pode ser utilizada várias vezes.
Ela precisa conseguir voltar várias vezes.
Isso exige uma operação que conecte:
necessidade → disponibilidade → envio → utilização → retorno → nova disponibilidade
Quanto mais rápido e previsível for esse ciclo, maior tende a ser a capacidade gerada por cada ativo.
Quanto mais embalagens ficarem retidas, perdidas ou mal distribuídas, mais o sistema precisará compensar com ativos adicionais.
É nesse ponto que embalagens retornáveis e logística inbound deixam de ser assuntos separados.
Uma cuida do fluxo do material.
A outra garante que o ativo necessário para acondicionar esse material esteja pronto para participar do fluxo seguinte.
Milk run ajuda, mas o princípio é maior que a rota
A principal conclusão não é que toda empresa precisa implementar milk run para utilizar embalagens retornáveis.
É outra: retornáveis funcionam melhor quando existe um ciclo de abastecimento suficientemente recorrente e controlável para permitir que o ativo seja recuperado, reposicionado e reutilizado.
Milk run pode ser excelente para isso.
Um hub também.
Uma rota dedicada também pode ser.
O desenho correto depende da malha.
Por isso, antes de perguntar:
“Qual tecnologia devemos usar para rastrear as embalagens?” ou “Precisamos de um milk run?”
vale perguntar: “Nosso inbound possui um circuito que conseguimos fechar?”
Se existe recorrência, parceiros conhecidos, retorno viável e necessidade repetitiva da embalagem, o encaixe tende a ser forte.
E, quando falta uma embalagem pode significar atrasar a próxima peça, a gestão do retornável deixa de ser uma atividade periférica.
Passa a fazer parte da continuidade do abastecimento.
Entenda a conexão entre retornáveis e continuidade do abastecimento.